Вопрос «сегментный или обычный» возникает у каждого, кто впервые выбирает ручной листогиб для производства. Сегментный дороже, тяжелее, выглядит серьёзнее. Обычный проще и дешевле. Кажется, что сегментный лучше по определению, и отсюда две типичные ошибки: переплатить за сегменты, которые никогда не снимут с балки, или сэкономить, а потом каждый короб делать через боль.
Один момент по терминологии, чтобы не путаться. Сегментный листогиб тоже ручной: у X-PROFIL и Decker SG, и X-Profil PBB, и настольные W-серии работают без электрики. Поэтому противопоставление «ручной или сегментный» некорректно. Правильно: обычный листогиб со сплошной прижимной балкой против сегментного с наборной. Ниже так и будем называть.
Как работает обычный листогиб и где он упирается
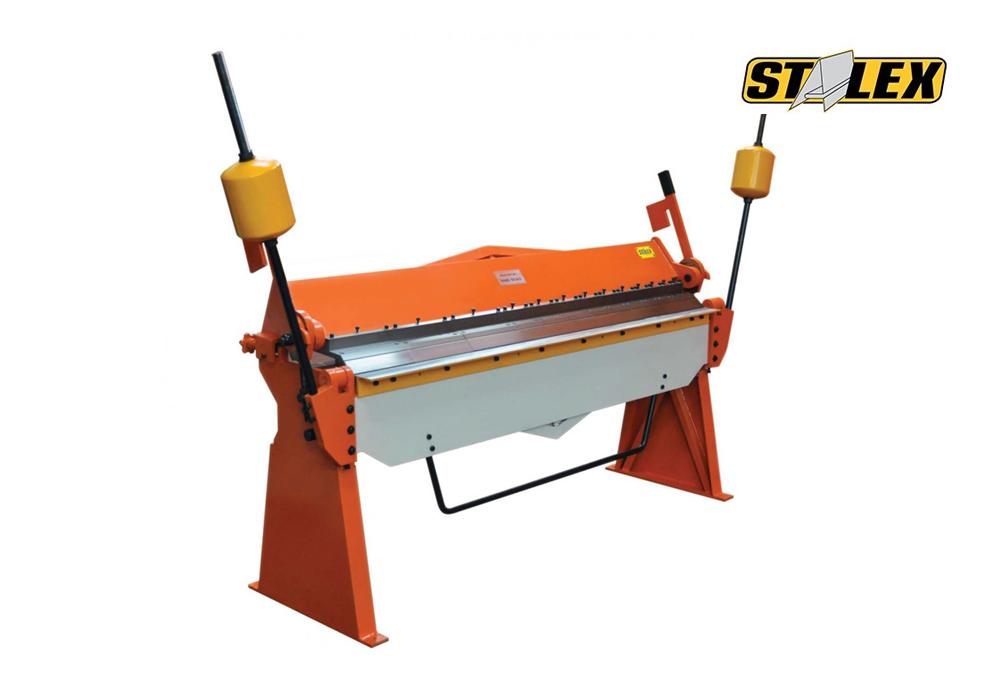
У обычного листогиба прижимная балка сплошная, на всю рабочую длину. Лист зажимается по всей ширине, гибочная балка поднимает свободный край на нужный угол. Всё. Для прямых длинных деталей это идеальная схема: зажал, согнул, следующая. Отливы, карнизные и торцевые планки, нащельники, коньки, ендовы, откосы, любые профили, у которых гибы идут вдоль одной длинной оси, получаются быстро и одинаково.
Проблема начинается на втором и третьем гибе, когда они идут не вдоль, а поперёк. Короб: согнули первый борт, повернули заготовку, второй, третий. На четвёртом уже сформированные борта упираются в сплошную прижимную балку, потому что для них там нет места. На одном изделии мастер выкрутится: подложит, подогнёт, доработает киянкой. На серии это брак, потеря времени и уставший оператор.
Точно так же со всеми деталями, у которых стороны замкнуты: кожухи, поддоны, лотки, фасадные кассеты, корзины под кондиционеры, электрощиты. Чем выше борт и чем ближе гибы друг к другу, тем раньше сплошная балка становится препятствием.
Что меняют сегменты
У сегментного листогиба прижимная балка не сплошная, а набирается из отдельных сегментов разной ширины. Их снимают, переставляют, комбинируют под конкретную деталь. Оператор оставляет на балке только те сегменты, которые прижимают нужный участок, а по краям освобождает место. Туда и уходят уже согнутые борта при следующем гибе.
Пример на цифрах. У Decker SG 1250 сегменты 300, 150, 100, 75 и 50 мм, минимальная отгибаемая полка 15 мм. У X-Profil W1.5x1220A на прижимной балке 17 сегментов: 40, 50, 76,5 и 102 мм. Из такого набора собирается прижим почти под любой внутренний размер короба.
Дальше нюанс, который в рекламе обычно опускают: сегментной бывает не одна прижимная балка, а до трёх рабочих зон. В технической базе X-PROFIL это разложено по уровням.
Одна сегментная балка. Наборная только прижимная. Гибочная балка и рабочий стол сплошные. Этого хватает для базовых фасадных кассет, простых коробов, электрощитов, лотков, несложных корпусов. Ограничение: при сложной геометрии уже загнутые полки могут мешать следующему гибу, потому что снизу и в зоне гиба места по-прежнему нет. Так устроены X-Profil W1.5x1220A и X-Profil PBB 1270/2.
Две сегментные балки. Наборные прижимная и гибочная. Свобода появляется в двух местах сразу: в прижиме и в зоне движения гибочной балки. Это для деталей, у которых уже есть сформированные полки, а следующим операциям нужно больше пространства: сложные короба, фасадные кассеты К200, корзины кондиционеров, изделия с гибом между полками. Так устроен Decker SG 1250.
Три сегментные балки. Наборные прижимная, гибочная и рабочий стол. Рабочую зону собирают под размер изделия целиком. Это для сложных коробчатых изделий, дорожных знаков, нестандартных форм. Дороже, и для простых изделий избыточно.
Вывод из базы X-PROFIL дословно: чем сложнее изделие и чем больше вероятность, что уже загнутая полка столкнётся со станком, тем важнее не толщина металла, а количество наборных рабочих зон.
Таблица: обычный или сегментный под ваши изделия
| Что делаете |
Обычный (сплошная балка) |
Сегментный |
Что проверить перед покупкой |
| Отливы, планки, нащельники, коньки, ендовы |
да, это его работа |
можно, но сегменты не нужны |
рабочую длину и толщину |
| П-образные профили, откосы, фасадные уголки |
да |
да |
глубину подачи и угол гиба |
| Простые короба, лотки, кожухи с невысоким бортом |
с трудом, на серии нет |
одна сегментная балка |
высоту борта и порядок гибов |
| Кассеты К100 открытого типа |
нет |
одна или две сегментные балки по чертежу |
чертёж угла, вид крепления |
| Кассеты К200 закрытого типа, короба со сложным замком |
нет |
две или три сегментные балки |
форму замка, развёртку, последовательность гибов |
| Корзины под кондиционеры, электрощиты, корпуса |
нет |
две или три сегментные балки |
чертёж, количество гибов, точность |
| Детали с гибом между уже согнутыми полками |
нет |
две сегментные балки и больше |
свободное пространство в зоне гиба |
Строка «нет» в колонке обычного листогиба не значит «физически невозможно». Значит, что регулярно так работать нельзя.
Когда сегментный листогиб не нужен
Честный ответ: чаще, чем кажется. Если производство делает доборку под фасад и кровлю, то есть длинные прямые детали, сегменты не пригодятся. Зато будут мешать: у сегментных станков в линейке X-PROFIL рабочая длина 1220–1270 мм у X-Profil и 1250–2150 мм у Decker, а у обычных проходных 2500–3000 мм. Поменять длинную планку на возможность гнуть короба, которые вы не делаете, это плохая сделка.
Сегментный станок ещё и медленнее на простых операциях. Перед деталью нужно собрать балку, выставить сегменты, проверить зазоры. На серии одинаковых планок это лишний шаг. Обычный листогиб с задним упором на той же серии просто быстрее.
И третье: у сегментных станков в одной весовой категории с обычными предел по толщине обычно выше, но и цена тоже. Если ваш металл 0,5–0,7 мм, вы платите за 1,5–2,0 мм, которые не используете.
Когда без сегментов не обойтись
Если в ассортименте есть короба, кожухи, поддоны, кассеты, корзины или щиты, и они идут не раз в год, а еженедельно, сегментный нужен. Причём выбирать его нужно не по толщине, а по геометрии изделия.
Порядок такой. Возьмите чертёж или хотя бы фотографию самой неудобной детали. Посчитайте гибы и посмотрите, куда уходит уже согнутая полка при каждом следующем. Если только вверх, в зону прижима, хватит одной сегментной балки. Если полки мешают и в зоне гиба, нужны две. Если деталь замкнутая со всех сторон и рабочую зону нужно собирать под её размер, три.
Это не теория, а прямое правило подбора из базы X-PROFIL: перед покупкой сегментного станка под конкретную кассету, короб, щит или корзину чертёж обязателен, и не каждая геометрия получится на любом сегментном станке. Наборные балки дают свободу, но не гарантируют результат без проверки.
Отдельная тема: толстый металл. Если короба и щиты из 1,5–2,0 мм стали, обычный ручной листогиб их не возьмёт вне зависимости от сегментов. Здесь сегментный выбирают заодно как более тяжёлый станок: X-Profil PBB 1270/2 держит 2,0 мм обычной стали при весе 320 кг.
Как выбрать, если нужно и то, и другое
Большинство небольших производств живут на смешанных заказах: доборка каждый день, короба два-три раза в неделю. Есть три рабочих сценария.
Два станка. Обычный проходной на 2500 мм под доборку, сегментный на 1250 мм под короба. Самая частая связка у цехов, которые выросли из бригады. Дороже на входе, зато ни один заказ не делается через ухищрения.
Один сегментный с запасом длины. Если короба важнее, а доборка короткая, сегментный Decker на 1500 или 2150 мм закроет и то, и другое. Планки длиннее рабочей длины отдаются на сторону.
Один обычный плюс кооперация. Если короба редкость, берите обычный листогиб и договоритесь с коллегами по коробам. Дешевле, чем сегментный станок, который стоит без дела.
Чего не стоит делать: покупать обычный листогиб, уже зная, что через полгода пойдут кассеты. Первые заказы ещё получится приспособить, потом сплошная балка начнёт мешать каждый день, а продавать станок и брать другой это потеря и денег, и времени.
Частые ошибки при выборе
Считать, что сегментный всегда лучше. Он универсальнее, а не лучше. На прямых планках обычный быстрее, длиннее и дешевле.
Выбирать сегментный по толщине, а не по геометрии. Толщина решает, возьмёт ли станок металл. Количество сегментных балок решает, получится ли изделие. Это два разных вопроса.
Покупать под кассеты без чертежа. Наборная балка не гарантирует, что конкретный замок или угол получится. Проверяется по чертежу до покупки, а не на первой партии.
Забыть про длину. Сегментные станки короче. Если в ассортименте есть двухметровые детали, одним сегментным станком на 1250 мм производство не закрыть.
Не учитывать оснастку. Кассетам нужен листогиб, гильотина для раскроя и угловысечной станок для углов. Сегментный листогиб в этой связке только одно из трёх звеньев.
Где посмотреть оба типа в Казахстане
На складе партнёра X-PROFIL в Алматы (мкр. Кокмайса, 29А, будни с 09:00 до 18:00) стоят и обычные проходные листогибы, и сегментные с одной и двумя наборными балками. Купить листогиб в Казахстане можно прямо там, но сначала привезите свою заготовку или чертёж короба и согните его на месте. Разница между сплошной балкой и наборной за одну деталь становится понятнее, чем за любую статью, включая эту.
Если нужной модели нет в Алматы, её поставляют из Москвы. Доставка по Казахстану транспортной компанией за счёт клиента или своим перевозчиком, самовывоз по договорённости. Расчёт в тенге или в рублях, условия фиксирует менеджер. Настройка после покупки дистанционно, первичная помощь входит в сопровождение.
Итоги: какой листогиб выбрать
Обычный листогиб со сплошной прижимной балкой нужен для длинных прямых деталей: отливов, планок, нащельников, коньков, ендов. Он длиннее, быстрее и дешевле, и для доборки под фасад и кровлю это правильный выбор.
Сегментный листогиб нужен там, где у детали замкнутые стороны и несколько гибов: короба, кожухи, поддоны, кассеты, корзины, щиты. Сколько сегментных балок брать, одну, две или три, решает геометрия изделия, а не толщина металла и не цена.
Если сомневаетесь, пришлите чертёж или фото самой сложной детали, которую делаете, и скажите, сколько таких в месяц. По этим двум вещам подбор занимает один разговор.

 Каталог
 Листогибочные станки